لوله مسی شیاردار داخلی چیست؟ مزایای کلیدی در مبدل های حرارتی HVAC
پیام بگذارید

مزایا و ویژگی های لوله های مسی با رزوه داخلی
در مقایسه با لولههای مسی صاف، لولههای مسی با رزوه داخلی مکانیسم انتقال حرارت پیشرفتهتری را اتخاذ میکنند. تحت سرعت جریان یکسان، ضریب انتقال حرارت آنها را می توان افزایش داد1.5 تا 3 بار، که اندازه کلی و هزینه سرمایه گذاری مبدل های حرارتی را تا حد زیادی کاهش می دهد.
افزایش آشفتگی
اثر چرخش
نسل گرداب
II. مزایای کاربرد لوله های مسی با رزوه داخلی
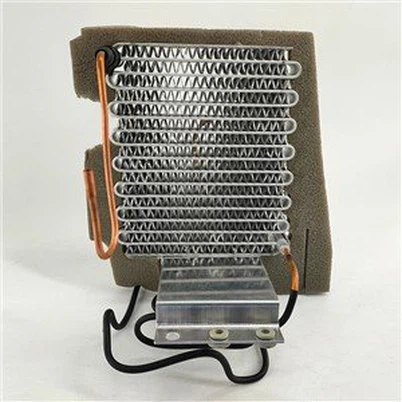
لوله های مسی با رزوه داخلی عمدتاً برای مبدل های حرارتی در سیستم های تبرید و تهویه مطبوع مانند کندانسور و اواپراتور استفاده می شود.
در مقایسه با لوله های مسی صاف سنتی، مزایای کاربرد آنها در جنبه های زیر منعکس می شود:
1-ضریب انتقال حرارت بالالوله های مسی با رزوه داخلی، انتقال حرارت قابل توجهی را ارائه می دهند. در شرایط کاری یکسان، ضریب انتقال حرارت مبدل حرارتی را می توان بیش از 50% افزایش داد که به میزان زیادی اندازه مبدل حرارتی را کاهش می دهد و باعث صرفه جویی در مواد و فضای نصب می شود.
2. توزیع یکنواخت مبردساختار رزوه داخلی توزیع و تلاطم گاز مبرد -مایع دو فاز- را تسهیل میکند، پدیدههای نامطلوب مانند لکههای خشک و لغزش جریان را سرکوب میکند و نرخ استفاده مؤثر مبدلهای حرارتی را بهبود میبخشد.
3. راندمان بالای سیستماستفاده از لولههای مسی با رزوه داخلی به طور موثر اختلاف دمای ورودی و خروجی مبدل حرارتی را کاهش میدهد، مصرف برق کمپرسور را کاهش میدهد و نسبت بهرهوری انرژی (EER) سیستم را به میزان 5 تا 10 درصد افزایش میدهد.
4. سازگاری گستردهلوله های مسی با رزوه داخلی سازگاری خوبی با مبردهای مختلف دارند. آنها عملکرد انتقال حرارت عالی را با مبردهای سازگار با محیط زیست جدید جایگزین R22 نشان می دهند و از محبوبیت و کاربرد مبردهای سازگار با محیط زیست{2}}حمایت می کنند.
5. نگهداری و تمیز کردن آسانجریان مارپیچی داخل لوله چسبندگی رسوبات، کثیفی روغن و سایر رسوبات را کاهش می دهد، چرخه تمیز کردن را افزایش می دهد و هزینه های نگهداری طولانی مدت- را کاهش می دهد.

الزامات فرآیند جوشکاری برای لوله های مسی رزوه شده داخلی
انتخاب روش های جوشکاری
لوله های مسی با رزوه داخلی عمدتاً توسط اتصالات و اتصالات لوله وصل می شوندلحیم کارییاجوشکاری ذوبی.
لحیم کاری دارای دمای جوش نسبتا پایین است که باعث تغییرات جزئی در ریزساختار و عملکرد اتصالات با تنش پسماند کم می شود. بیشتر در مواردی که به استحکام مفصلی بالایی نیاز دارند استفاده می شود.
جوشکاری ذوبی با دمای بالاتر و منطقه تحت تأثیر حرارت{0} گستردهتر همراه است که منجر به تغییرات آشکار در ساختار و عملکرد اتصالات جوشی میشود. معمولاً برای سناریوهایی با الزامات معمولی در مورد استحکام مفصل استفاده می شود.
الزامات کیفیت جوش
لوله های مسی با رزوه داخلی استانداردهای سختگیرانه ای را بر کیفیت اتصالات جوش داده شده تحمیل می کنند. جوش های واجد شرایط نیاز به انتقال پرکننده کامل و صاف با مواد پایه بدون عیوب جوشکاری مانند مهره های جوش و بریدگی های جوش دارند، دارای سطوح صاف بدون ترک، سوخته- و آخال های سرباره، در حالی که تقویت کننده جوش باید در فاصله 1 میلی متری کنترل شود. در همین حال، اتصالات جوش داده شده باید بیش از 90٪ از استحکام کششی مواد پایه را با سختی قابل مقایسه به دست آورند. از نظر سفتی و دوام، اتصالات به عملکرد آببندی عالی نیاز دارند تا بتوانند تستهای نگهداری فشار 24 ساعته را با 1.25 برابر فشار کاری بدون نشتی تحمل کنند و پس از آزمایشهای شبیهسازی شده شرایط کاری، مقاومت در برابر خوردگی معادل مواد پایه را بدون علائم خوردگی آشکار ارائه دهند.
کنترل فرآیند جوشکاری
برای تضمین کیفیت واجد شرایط اتصالات جوشی برای لولههای مسی رزوهشده داخلی، اقدامات استاندارد کنترل فرآیند باید در طول فرآیند جوشکاری اجرا شود. قبل از جوشکاری، انتهای لوله مسی باید صیقل داده شود تا لایه های اکسید حذف شود و با استون و سایر حلال ها چربی زدایی شود. ابزارهای حرفهای مانند گیرههای لوله و براکتهای تعیین موقعیت در طول مونتاژ برای اطمینان از دقت مونتاژ و جلوگیری از ناهماهنگی و تغییر شکل استفاده میشوند، با شکاف بستن در 0.05 میلیمتر و عمق بستن دو برابر ضخامت دیواره لوله تنظیم میشود. پارامترهای جوشکاری از جمله جریان و ولتاژ باید با توجه به مشخصات لوله و انواع جوشکاری بهینه شوند تا انرژی خطی اتصال در محدوده 10 تا 20J/mm برای ورودی گرمای پایدار حفظ شود. روش های جوش متناوب و متقارن برای جوشکاری ریشه استفاده می شود که در آن عرض مهره جوش 2 تا 3 برابر ضخامت دیواره لوله مسی نگه داشته می شود. برای جوشکاری چند لایه و چند پاس، دمای بین گذرها به شدت زیر 150 درجه کنترل می شود تا تنش پسماند و تغییر شکل ساختاری کاهش یابد. عملیات حرارتی بازپخت یا نرمال سازی را می توان در مواقع ضروری برای حذف تنش باقیمانده و بازیابی خواص ساختاری و مکانیکی اجزای جوش داده شده روی اتصالات جوشی انجام داد.